

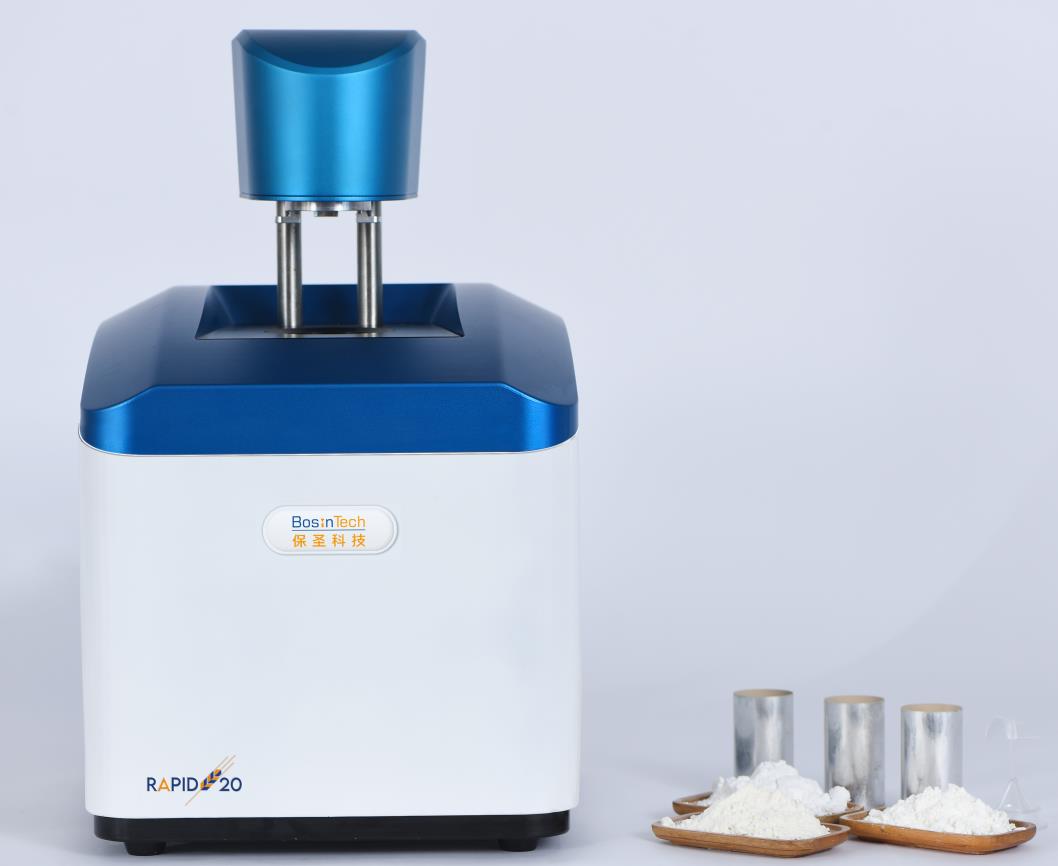
快速粘度仪本质上是一台具有程序控温能力的旋转型粘度计。它的核心工作逻辑可以用一个简洁的物理场景来描述:当一根搅拌桨叶在盛有样品的容器中以恒定速度旋转时,样品对桨叶产生的阻力会形成扭矩,这个扭矩的大小与样品的粘度直接相关。
从力学角度看,搅拌桨叶旋转时,样品内部的剪切应力会阻碍桨叶的运动。对于牛顿流体,剪切应力与剪切速率之间存在线性关系,粘度即为两者之比。快速粘度仪通过电机驱动桨叶旋转,同时利用扭矩传感器测量桨叶受到的阻力扭矩,再结合已知的转速参数,就可以计算出样品的粘度值。这一过程在测试中持续进行,仪器记录下扭矩随时间的变化曲线,也就是通常所说的粘度曲线。
一、从扭矩到粘度:信号转换链路
扭矩传感器是连接物理世界和数字世界的关键环节。目前快速粘度仪中常用的扭矩检测方案主要有两类。
一类是应变式扭矩传感方案。扭力轴上粘贴有电阻式应变片,当扭力轴因桨叶阻力产生微小形变时,应变片的电阻值随之改变,组成应变桥路后输出与扭矩成正比的电压信号。这种方案响应速度快,适合连续监测场景。
第二类是弹簧扭转式方案。搅拌桨叶通过一根已知扭转刚度的弹簧与驱动电机连接,桨叶受到流体阻力后与驱动轴之间产生角度差,通过测量这个角度差来推算扭矩。弹簧式方案结构相对简单,在传统旋转粘度计中应用广泛。
无论采用哪种传感方案,核心目标都是一致的:将微弱的力学信号高保真地转换为电信号。扭矩信号随后经过放大、滤波和模数转换,然后由微处理器进行数据采集和处理。现代快速粘度仪的数据采集系统通常以每秒数十次的频率记录扭矩值,确保粘度曲线中的快速变化不被遗漏。
二、温控与剪切力的协同控制
其特别之处在于它将温度控制和剪切力控制集成在同一台设备中。测试过程中,仪器按照预设程序同步改变样品温度、搅拌速度和采样速率,模拟实际的加工条件。
温度控制方面,传统水浴加热方式正逐步被帕尔贴半导体温控技术所替代。帕尔贴模块通过电流方向控制加热和制冷,升温速率可达每分钟20摄氏度,降温速率约每分钟15摄氏度,且温控精度可达到正负0.1摄氏度以内。与水浴系统相比,帕尔贴方案无需外接冷却液管路,整体结构更紧凑,温度响应也更快。
剪切力控制则通过调节搅拌桨叶的转速来实现。在一次典型的淀粉糊化测试中,测试开始阶段转速通常设定在较高值以确保样品充分分散,随后切换到标准转速进行粘度监测。转速的变化直接改变样品所受的剪切速率,这对于研究非牛顿流体的流变特性尤为重要。
三、数据采集与曲线解析
快速粘度仪的输出是一张粘度随时间变化的曲线图,即糊化曲线。这张曲线包含了多个关键的流变学参数:峰值粘度反映淀粉颗粒吸水膨胀后的较大阻力,较低粘度对应剪切作用下颗粒破裂后的残余阻力,最终粘度体现冷却过程中淀粉分子重新缔合形成的凝胶结构强度。
从传感技术的角度理解这些参数的可靠性,需要关注几个环节。扭矩传感器的分辨率决定了仪器能否捕捉到粘度曲线中的细微变化;温度控制精度影响糊化温度的准确判定;数据采集的采样频率则关系到峰值捕捉的准确度。任何一个环节的不足都可能导致曲线失真,进而影响对样品品质的判断。
随着传感器技术和微处理器性能的持续进步,快速粘度仪正在向更高精度、更快测试速度和更智能化的方向发展。对于使用者而言,理解仪器的工作原理和传感技术细节,有助于在日常测试中做出更合理的操作决策,也能在出现异常数据时更准确地定位问题来源。
© 2019 - 上海保圣实业发展有限公司备案号:沪ICP备14034510号-4 GoogleSitemap 技术支持:仪器网 管理登陆